塑料注塑加工流程全解析 从原料到成品的完整指南
塑料注塑加工是一种高效、大批量生产塑料制品的关键工艺,广泛应用于汽车、电子、医疗、家居等领域。了解其完整流程,有助于优化生产、控制成本并提升产品质量。本文系统梳理塑料注塑加工的主要步骤。
一、原料准备与干燥
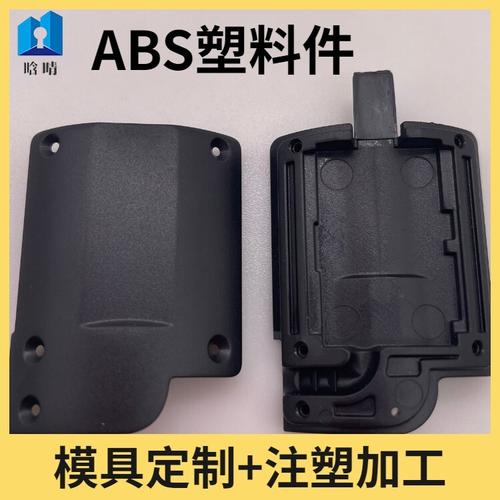
注塑前需对塑料颗粒进行检验、配色(如需要)和干燥处理。对于吸湿性材料(如PA、PC、ABS等),必须通过除湿干燥机去除水分,以避免制品出现银纹、气泡等缺陷。干燥温度和时间根据材料特性严格控制。
二、模具安装与调试
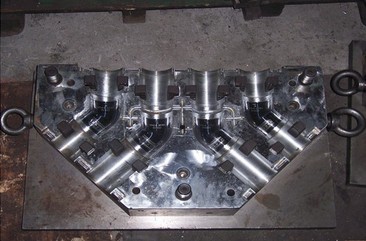
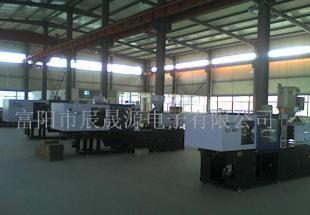
将注塑模具吊装至注塑机锁模机构上,完成水路、油路、电路的连接。随后进行参数调试:包括锁模力、开合模速度、顶出位置等。模具温度通常由模温机控制,以确保熔体流动性和冷却效率。
三、塑化与注射
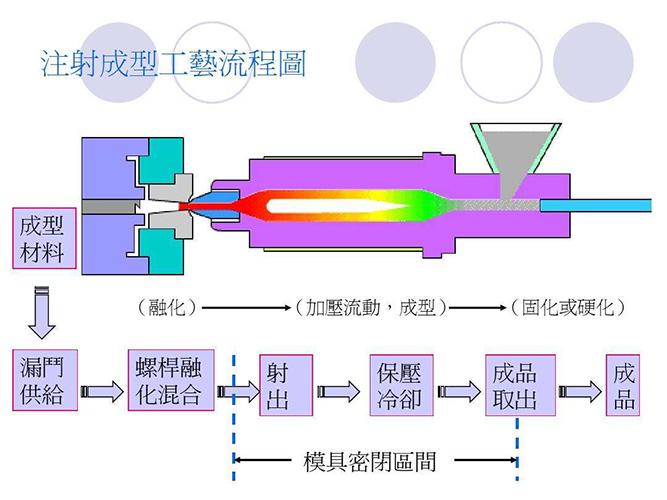
塑料颗粒在注塑机料筒内通过加热圈和螺杆剪切作用熔融塑化,达到均匀的熔融状态。随后螺杆向前推进,将熔体以高压高速注入闭合的模具型腔。注射过程需精确控制注射压力、速度、位置及保压时间,确保型腔充满且补缩充分。
四、保压与冷却
注射完成后,螺杆保持一定压力(保压),持续向型腔补充熔体,以补偿冷却收缩。保压结束后进入冷却阶段,制品在模具内逐渐固化定型。冷却时间约占整个成型周期的60%-80%,需兼顾效率与制品尺寸稳定性。
五、开模与脱模
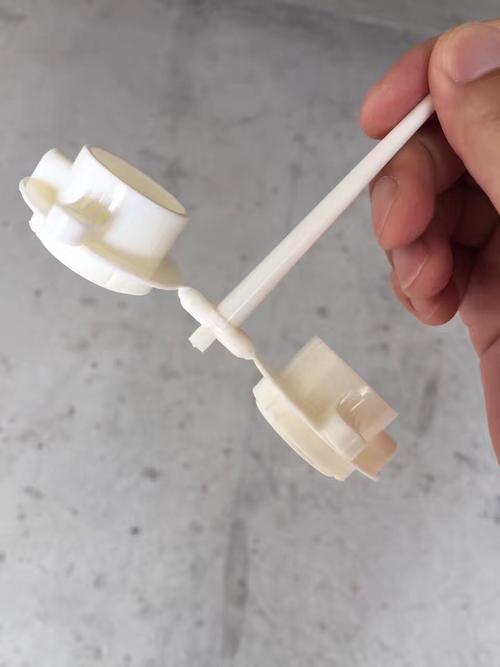
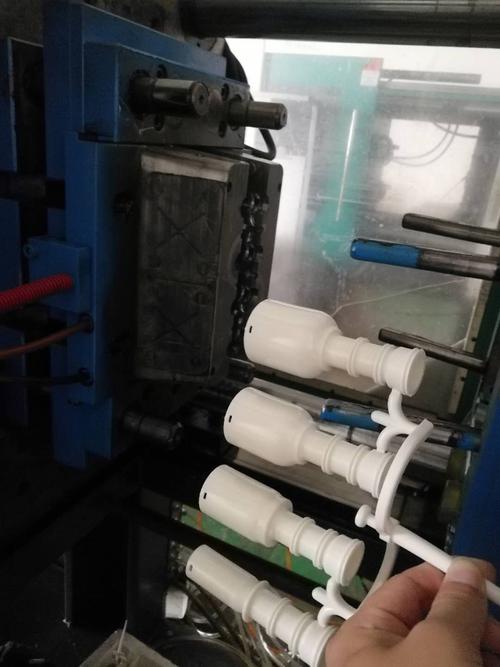
冷却完成后,模具打开,由顶出机构将制品从型腔中顶出。对于结构复杂或带有螺纹的制品,可能需要使用斜顶、滑块或旋转脱模机构。脱模后需检查制品外观,并及时清理模具分型面。
六、后处理与检验
脱模后的制品通常需要进行去浇口、修剪飞边、打磨等后处理。根据要求可能进行退火(消除内应力)、调湿或表面装饰(喷涂、电镀、印刷)。最后按检验标准对尺寸、外观、力学性能等进行抽检或全检,合格后包装入库。
七、关键控制要点
- 工艺参数:温度(料筒、喷嘴、模具)、压力(注射、保压、背压)、时间(注射、保压、冷却)、速度等需协同优化。
- 材料特性:不同塑料的收缩率、流动性、热稳定性差异大,需针对性调整工艺。
- 模具状态:定期维护模具排气、冷却水道和表面清洁,防止积垢影响传热和脱模。
- 质量监控:通过首件检验、过程巡检和成品抽检,及时发现问题并调整参数。
塑料注塑加工流程涵盖原料准备、模具调试、塑化注射、保压冷却、脱模及后处理检验六大环节。掌握各步骤的技术要点并实施精细化控制,是保障注塑制品质量稳定和生产效率的核心。
如若转载,请注明出处:http://www.duikuaiji.com/product/58.html
更新时间:2026-11-09 15:14:36